लीफ स्प्रिंग्स के उत्पादन प्रक्रिया संबंधी दिशानिर्देश - बम्पर स्पेसर लगाने के लिए छेद करना (भाग 4)
1. परिभाषा:
स्प्रिंग स्टील फ्लैट बार के दोनों सिरों पर एंटी-स्क्वीक पैड/बम्पर स्पेसर लगाने के लिए पंचिंग उपकरण और टूलिंग फिक्सचर का उपयोग करके निर्धारित स्थानों पर छेद किए जाते हैं। आमतौर पर, पंचिंग की दो प्रकार की प्रक्रियाएं होती हैं: कोल्ड पंचिंग और हॉट पंचिंग।
2. आवेदन:
कुछ पत्तियों पर नेत्र आवरण होता है और अन्य पत्तियों पर भी।
3.1. पंचिंग से पहले निरीक्षण
छेद करने से पहले, स्प्रिंग फ्लैट बार की पिछली प्रक्रिया के निरीक्षण योग्यता चिह्न की जांच करें, जो कि योग्य होना अनिवार्य है। साथ ही, स्प्रिंग फ्लैट बार के विनिर्देशों की भी जांच करें; यदि वे प्रक्रिया की आवश्यकताओं को पूरा करते हैं, तभी छेद करने की प्रक्रिया शुरू करने की अनुमति दी जा सकती है।
3.2.पोजिशनिंग टूलिंग को समायोजित करें
नीचे चित्र 1 में दिखाए अनुसार, स्प्रिंग फ्लैट बार के सिरे पर अंडाकार छेद करें। छेद करते समय केंद्र को सही स्थिति में रखें और L', B, a और b के आयामों के अनुसार पोजीशनिंग टूलिंग को समायोजित करें।
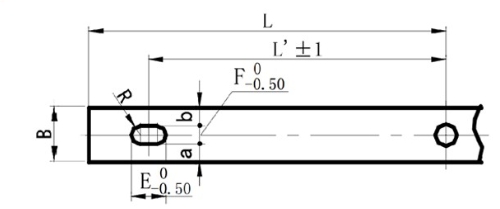
(चित्र 1. अंडाकार सिरे पर छेद करने का स्थिति आरेख)
नीचे चित्र 2 में दिखाए अनुसार, स्प्रिंग फ्लैट बार के सिरों पर गोलाकार छेद करें। छेद करते समय केंद्र को ध्यान में रखते हुए, L' और B' के आयामों के अनुसार पोजीशनिंग टूलिंग को समायोजित करें।
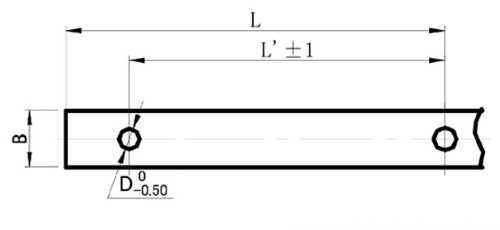
(चित्र 2. एक सिरे पर वृत्ताकार छेद करने का स्थिति आरेख)
3.3. कोल्ड पंचिंग, हॉट पंचिंग और ड्रिलिंग का चयन
3.3.1कोल्ड पंचिंग का अनुप्रयोग:
1) यदि स्प्रिंग फ्लैट बार की मोटाई t <14 मिमी है, और छेद का व्यास स्प्रिंग स्टील फ्लैट बार की मोटाई t से अधिक है, तो कोल्ड पंचिंग उपयुक्त है।
2) यदि स्प्रिंग स्टील फ्लैट बार की मोटाई t≤9 मिमी है और छेद एक अंडाकार छेद है, तो कोल्ड पंचिंग उपयुक्त है।
3.3.2. हॉट पंचिंग और ड्रिलिंग के अनुप्रयोग:
गर्म मुक्केबाजीया फिर छेद ड्रिल करने की विधि का उपयोग स्प्रिंग स्टील फ्लैट बार के लिए किया जा सकता है जो कोल्ड पंचिंग के लिए उपयुक्त नहीं है।गर्म मुक्केबाजीतापमान को 750 ~ 850 ℃ पर नियंत्रित किया जाएगा, और स्टील की सपाट छड़ गहरे लाल रंग की होगी।
छेद करते समय, सबसे पहले स्प्रिंग स्टील की सपाट छड़ का निरीक्षण करना आवश्यक है। पहले निरीक्षण में पास होने पर ही बड़े पैमाने पर उत्पादन शुरू किया जा सकता है। इस प्रक्रिया के दौरान, पोजिशनिंग डाई को ढीला होने या खिसकने से रोकने के लिए विशेष ध्यान देना चाहिए, अन्यथा पोजिशनिंग का आकार निर्धारित सीमा से अधिक हो जाएगा, जिसके परिणामस्वरूप बैचों में खराब उत्पाद प्राप्त होंगे।
3.5.सामग्री प्रबंधन
छिद्रित (ड्रिल किए गए) स्प्रिंग स्टील की सपाट छड़ों को व्यवस्थित रूप से ढेर करके रखा जाना चाहिए। उन्हें मनमाने ढंग से रखना मना है, जिससे सतह पर खरोंच आ सकती है। निरीक्षण योग्यता चिह्न अंकित किए जाने चाहिए और कार्य हस्तांतरण कार्ड चिपकाए जाने चाहिए।
4. निरीक्षण मानक:
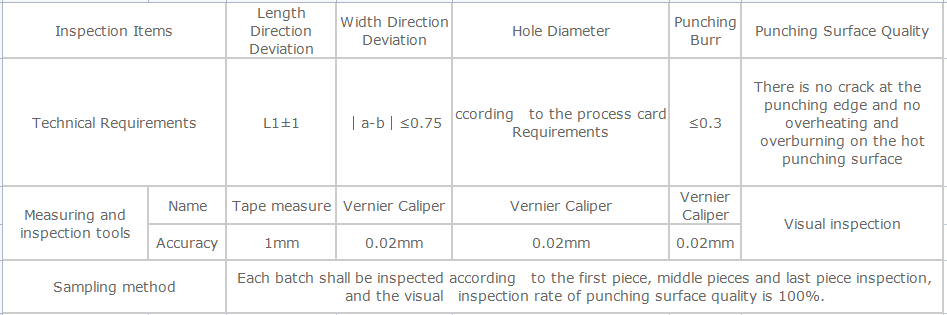
चित्र 1 और चित्र 2 के अनुसार छेदों को मापें। छेद पंचिंग और ड्रिलिंग निरीक्षण मानक नीचे तालिका 1 में दर्शाए गए हैं।
पोस्ट करने का समय: 27 मार्च 2024


